特气管路的材质选择以耐腐蚀性和低析出为核心准则。316L不锈钢是特气管路的主流选材,其碳含量控制在0.03%以下,避免焊接热影响区出现晶间腐蚀。铬含量16%至18%、镍含量10%至14%、钼含量2%至3%的成分配比,使316L在含氯离子和硫化氢的环境中耐点蚀性能显著优于304不锈钢,点蚀当量指数PREN可达24以上。对于超高纯应用,选用316L VAR真空电弧重熔级管材,重熔工艺大幅降低钢中硫化物和氧化物夹杂物含量,管材内壁夹杂物尺寸控制在5微米以下,夹杂物是颗粒脱落和腐蚀萌生的源头。个别强腐蚀性特气如氯气、氯化氢输送管路选用哈氏合金C-276,镍基合金含钼15%至17%,耐腐蚀性远超不锈钢。
内壁电解抛光EP是特气管路区别于普通管路的关键工艺。EP通过电化学溶解优先去除表面凸起部位和硫化锰夹杂,将内壁粗糙度Ra从酸洗态的数微米降至0.375微米以下,超高纯管路要求Ra低于0.1微米。低粗糙度表面减少了颗粒吸附位点和气体滞留死角,吹扫时更容易达到洁净状态,Ra从1微米降至0.1微米时表面积可减少约30%。EP处理后表面形成富铬的Cr2O3钝化层,铬铁比从基体的约0.5提升至表面的2以上,钝化层更致密均匀,耐腐蚀性能和抗气体渗透能力显著增强。EP管出厂前需经过严格的清洗和封装,两端用塑料端盖密封并充入高纯氮气保护,防止运输过程中内壁被污染。
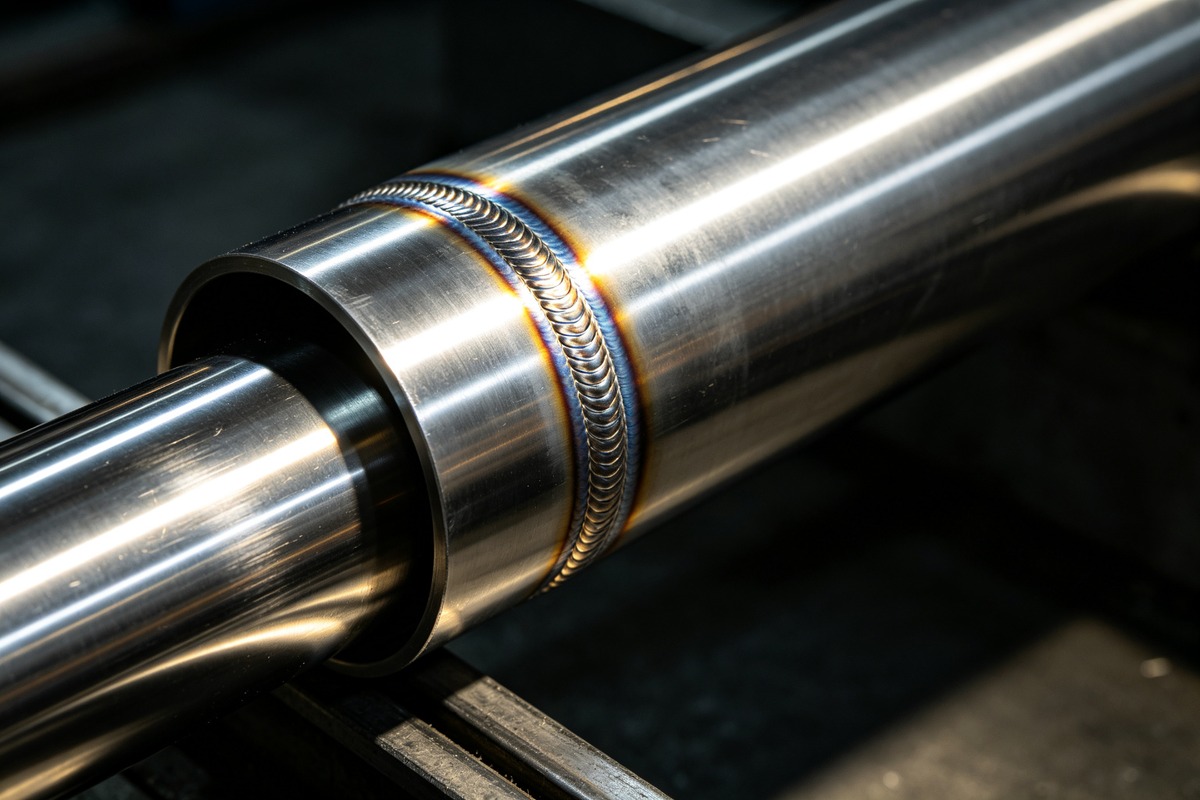
轨道焊接是特气管路连接的标准工艺。采用全自动TIG钨极氩弧焊,焊接过程无需填充材料,电弧在轨道焊头内环绕管材旋转,焊缝内外成型均匀一致,焊缝余高控制在0.5mm以下。焊接参数包括电流、转速、氩气保护流量均由程序预设,不同管径和壁厚对应不同焊接程序,避免手工焊中常见的氧化、夹杂和焊瘤缺陷。焊缝背面需通高纯氩气保护,防止内壁氧化变色,焊接后焊缝内表面应呈现银白色或淡黄色,出现蓝色或灰色表示氧化超标需切除重焊。每条焊缝需记录焊接参数和焊工编号,关键焊缝需做内窥镜检查和射线检测。
气体渗透率与密封性测试确保管路系统的完整性。特气管路安装完成后进行氦质谱检漏,采用真空法或喷吹法,单漏点泄漏率要求不超过1×10^-9 mbar·L/s,超高纯系统要求不超过1×10^-10 mbar·L/s,检漏标准参照GB 50646-2011特种气体系统工程技术规范。检漏覆盖所有焊缝、接头、阀门和法兰连接点,喷吹法在被测点外侧喷射氦气,检漏仪检测到氦气信号即判定存在泄漏,可精确定位漏点位置。保压测试在检漏合格后进行,管路充入氮气至设计压力的1.15倍,保压24小时压力降不超过1%,保压期间记录环境温度变化以修正温度对压力的影响。水分和氧含量测试在管路吹扫后进行,露点需达到零下70℃以下,氧含量低于1ppm,测试点选在管路最远端和最低点以反映最不利工况。
管路安装前的吹扫与钝化处理是投用前的最后关口。新管段安装前需用高纯氮气吹扫内壁,去除运输和安装过程中进入的颗粒和灰尘,吹扫出口配置粒子计数器确认洁净度,0.1微米以上颗粒数不超过每立方英尺100颗。系统整体吹扫流量不低于设计流量的1.5倍,吹扫时间根据管路长度确定,通常不少于48小时,吹扫过程中可辅以木锤敲击管路外壁帮助附着颗粒脱落。钝化处理采用稀硝酸或柠檬酸溶液循环,硝酸浓度10%至20%,循环时间30分钟至60分钟,在管路内壁形成均匀的钝化层,钝化后用去离子水冲洗至中性,再用高纯氮气吹干。吹扫钝化完成后取样检测颗粒、水分、氧含量和总有机碳,全部合格后方可接入工艺气体。
纽瑞德气体是专业特种气体服务商,主营高纯稀有气体、电子特气、标准混合气、同位素气体,包含氦气、氖气、氙气、六氟化硫等,纯度可达 5N 以上。配备专业检测设备,支持定制配气,可提供充装、危化品配送与技术支持。产品服务半导体、电力、光纤、航天科研等行业,为高端制造提供可靠特种气体配套。致电:17764012828投稿与新闻线索:邮箱:tuijiancn88#163.com(请将#改成@)
特别声明:高纯气体网转载其他网站内容,出于传递更多信息而非盈利之目的,同时并不代表赞成其观点或证实其描述,内容仅供参考。版权归原作者所有,若有侵权,请联系我们删除。