IGBT模块封装里,焊接是决定模块寿命的关键工序。芯片焊到DBC基板上,DBC再焊到铜底板上,两层焊点都不能有空洞。回流焊温度曲线峰值在250到350摄氏度之间,焊料在这个温度区间熔融铺展。空气环境下焊料表面氧化,氧化膜阻碍润湿,空洞率往上窜。
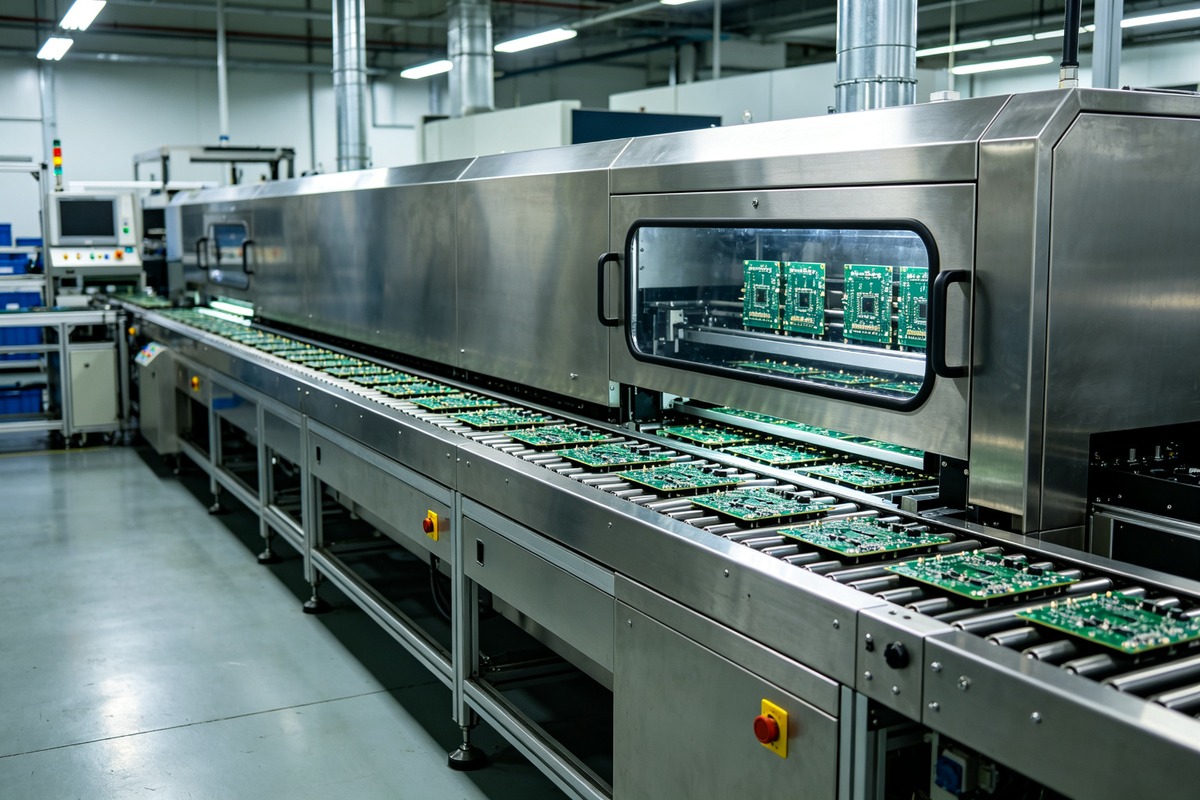
充氮保护是IGBT焊接的标准做法。氮气把炉腔内氧气含量压到很低,焊料在惰性气氛中熔融,表面不生成氧化膜,润湿充分,空洞率可控。5N高纯氮意味着氮含量99.999%,杂质以氧、水和残留碳氢为主。
氧气和水分是两个关键杂质。氮气中氧含量偏高时,高温下焊料表面仍有氧化生成,润湿角变大,焊点内部裹入气体形成空洞。水分超标影响更隐蔽,焊剂活性受抑制,助焊剂残留分解不充分,空洞率在后续温度循环试验中逐渐暴露。IGBT模块要承受功率循环几千次,焊点空洞在热应力下逐步扩展,最后导致热阻增大、芯片过热失效。
焊接温度曲线要跟氮气纯度配合看。峰值温度和保温时间决定焊料熔融状态,氮气纯度决定氧化程度。纯度够了,工艺窗口宽,温度曲线适当波动不会出大问题。纯度不够,窗口变窄,操作员稍微调偏参数就出空洞。产线管理上不能把焊接质量只归因于温度曲线,气路纯度监控同等重要。
IGBT模块封装不只有焊接一步。芯片贴装后还有引线键合、塑封、测试等工序,整个封装环境的氮气用量不小。除了焊接炉,模块内部的封装气氛也需要充氮保护。塑封前如果腔体里残留空气,塑封料固化过程中吸潮吸氧,后期可靠性试验中容易出现分层。
采购氮气时要明确使用场景和纯度等级。IGBT焊接用5N氮气,露点低于零下六十摄氏度,氧含量低于3ppm。大宗供气如果用液氮汽化,要关注汽化器出口的纯度稳定性。钢瓶供气要做批次抽检,每瓶气的杂质指标附COA报告。焊接炉进气端建议装在线氧含量分析仪,设定报警阈值,氧含量超标自动切备用气路并暂停生产。
空洞率检测用X射线探伤。每批模块抽一定比例做X-Ray检查,空洞面积占比不超过焊点面积的规定比例。检测发现空洞率偏高时,先查氮气纯度和炉内氧含量记录,再回看温度曲线和助焊剂涂布量。空洞位置集中在焊点中心还是边缘,指向不同原因。中心空洞多跟气体释放有关,边缘空洞多跟润湿不良有关。
焊接炉的氮气流量和排气方式也影响保护效果。炉子进气端和出气端的设计要保证氮气从一端均匀流向另一端,形成稳定的正压保护。炉门开关时氮气消耗大,量产节拍快的炉子要加大流量补偿。排废气口装氧含量监测探头,实时显示炉膛内氧浓度。这些参数跟氮气纯度一起构成完整的焊接保护体系,缺一不可。
焊点返工要慎重。空洞率超标的模块如果重新加热补焊,焊料金属间化合物层变厚,可靠性反而下降。生产上尽量通过控制氮气纯度和温度曲线一次做合格,减少返工。返修率是产线管理的关键指标,跟供气质量直接挂钩。供气质量是焊接良率的根基。关键环节。
纽瑞德气体是专业特种气体服务商,主营高纯稀有气体、电子特气、标准混合气、同位素气体,包含氦气、氖气、氙气、六氟化硫等,纯度可达 5N 以上。配备专业检测设备,支持定制配气,可提供充装、危化品配送与技术支持。产品服务半导体、电力、光纤、航天科研等行业,为高端制造提供可靠特种气体配套。致电:17764012828投稿与新闻线索:邮箱:tuijiancn88#163.com(请将#改成@)
特别声明:高纯气体网转载其他网站内容,出于传递更多信息而非盈利之目的,同时并不代表赞成其观点或证实其描述,内容仅供参考。版权归原作者所有,若有侵权,请联系我们删除。