镀膜设备调试时有个常见怪现象,真空度抽到10的负5次方帕就不再往下走,分子泵转得再快也压不下去。问题多半不在泵上,腔壁本身的放气才是元凶。
不锈钢腔体暴露过大气后,表面会吸附一层水分子和少量轻烃。水分子在金属表面的解吸能落在80到92千焦每摩尔,常温下脱附极慢,抽气初期腔内的残余气体里水汽能占到八成,这种缓慢释放会持续几天甚至几周。分子一个个从腔壁溜回气态,真空度就被死死卡住。另外还有一类藏在结构里的虚漏,焊接时内表面没焊透留下的缝隙,气体在缝里慢慢渗出来,效果和放气一样。超高真空腔体的焊接讲究内焊,就是为了从源头堵住这类缝隙。
打破这个瓶颈最有效的办法是高温烘烤。把腔体加热到150到250摄氏度,水分子获得足够动能挣脱表面,脱附速度提高几个数量级,持续烘烤24到48小时后,放气率可以下降两到四个数量级。玻璃腔体耐受温度更高,一般烘到400到450摄氏度。降温后本底压力往往再降一两个数量级,此时限制真空度的主力已经从水汽换成金属内部缓慢扩散出来的氢。氢来自不锈钢冶炼和加工时溶进金属体内的残留,扩散速度同样受温度影响,想再往下降,要么做更高温的长时间烘烤,要么换放气率更低的材料。
烘烤在高端制造里是标配工序。半导体镀膜设备的反应腔、表面分析仪器的分析室、粒子加速器的束流管,都要靠烘烤把本底真空压到10的负7帕以下。表面分析仪器需要超高真空,是因为本底气体分子会吸附在样品表面,污染要分析的那层界面;加速器对真空的要求来自束流与残余气体的碰撞,碰撞越多,束流寿命越短。EUV光刻机的真空腔体更苛刻,通常走电化学抛光加超纯水清洗再加高温真空烘烤的组合,把比放气率压到极低。真空度上不去,膜层纯度、分析灵敏度和束流寿命都会跟着垮。
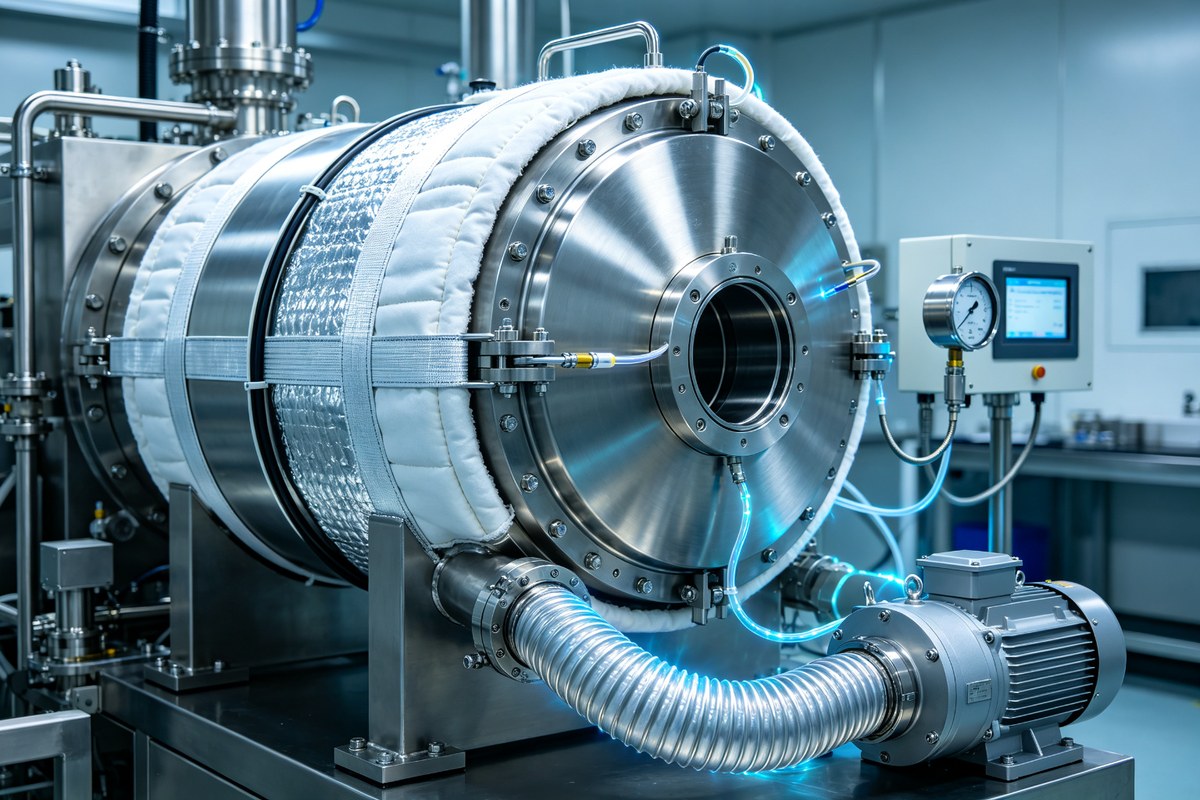
烘烤方式按设备大小分三种。中小型腔体在外壁缠绕加热带,温度均匀、控制简单;大型设备用铠装加热器或者循环热风;洁净要求高的场合直接把整个腔体送进真空炉整体烘烤。加热带要包得均匀,包覆不全会产生局部温差,热应力集中处容易损伤法兰和密封面。升温降温都要缓,骤冷骤热对金属密封和焊接点都不友好。
烘烤不是烘完就结束。脱附出来的水汽必须及时被泵抽走,否则会在冷壁重新凝结,所以烘烤全程分子泵要保持运转,容易积水的冷阱区域要一并加热烘透。降温阶段持续通入高纯氮气或氩气保护,防止洁净表面重新吸附大气。按这套流程走完,重新抽真空到达目标压力,通常比不烘烤少花好几天。实际运行里最常见的失误是压缩烘烤时长,觉得放气差不多就提前降温,结果放气率没降够,后面几天全在补账。
对工艺工程师来说,把烘烤写进设备维护周期比事后补救划算。每次开腔换件后按固定程序烘烤一遍,把腔壁吸附状态拉回基准,膜层批次一致性会明显改善。有预算的设备配上烘烤温度记录和真空度曲线,两次烘烤之间的放气数据对比,能提前暴露密封圈老化和小漏点。
腔壁放气是真空系统里最隐蔽的对手,烘烤除气则是最便宜的解法。下次遇到真空度抽不底,先想想腔壁,再查泵和漏点,排查顺序对了,问题通常很快水落石出。
纽瑞德气体是专业特种气体服务商,主营高纯稀有气体、电子特气、标准混合气、同位素气体,包含氦气、氖气、氙气、六氟化硫等,纯度可达 5N 以上。配备专业检测设备,支持定制配气,可提供充装、危化品配送与技术支持。产品服务半导体、电力、光纤、航天科研等行业,为高端制造提供可靠特种气体配套。致电:17764012828投稿与新闻线索:邮箱:tuijiancn88#163.com(请将#改成@)
特别声明:高纯气体网转载其他网站内容,出于传递更多信息而非盈利之目的,同时并不代表赞成其观点或证实其描述,内容仅供参考。版权归原作者所有,若有侵权,请联系我们删除。