同一个配方的环氧树脂预浸料,在烘箱里固化出来表面发黏,换进充了氮气的热压罐里固化出来表面干硬,差的就是炉子里那点残氧。自由基固化的环氧,表面一层被氧气截获,反应终止,摸着黏手。5N高纯氮把这层氧气换掉,零件表面才能达到设计的固化度。
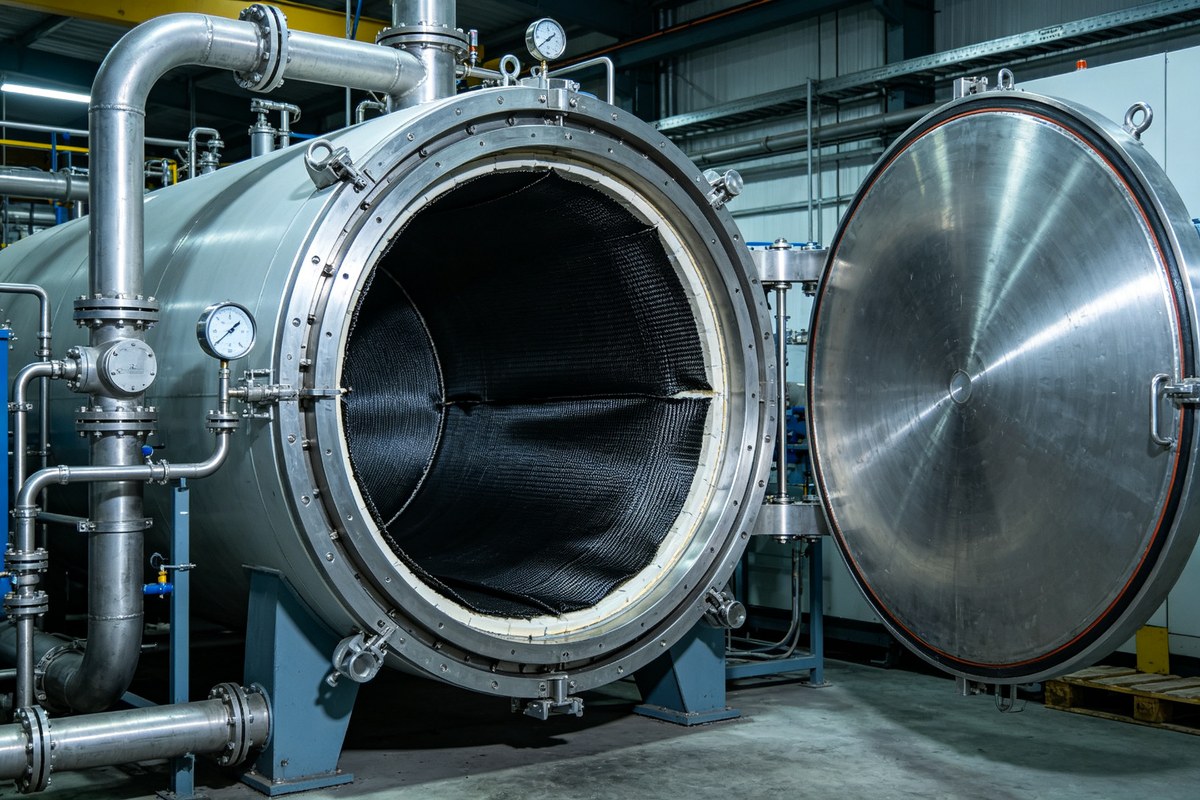
航空航天碳纤维复材零件多在热压罐里固化,罐内抽真空袋加压,温度曲线从室温升到一百二十度到一百八十度,保温一两个小时。如果罐内留着空气,氧分子持续接触预浸料表层,表层树脂交联受阻。外观看上去零件成型了,测表面巴氏硬度却偏低,后续喷漆粘接都出问题。这种缺陷出厂前未必查得出,装机后隐患很大。
氮气参数并不玄。纯度5N,关键指标是残氧,固化段罐内残氧要压到五十ppm以下,要求高的件压到十到二十ppm。氮气流量按罐体积吹扫,先抽真空再充氮,循环两到三次把空气置换干净,然后保持微正压连续补氮。整个升温保温过程残氧在线监测,探头接在罐底死角位置,那里最容易积氧。
残氧控制有个细节。热压罐是个大体积金属容器,壁面会缓慢放气,升温时放气速率加快。只靠开场吹扫一次不够,保温段还得维持小流量氮气流动,把壁面放出来的微量氧和碳氢持续带走。流量太小带不动,太大又浪费气,要按罐子实际标一个经济流量。
和工业氮气相比,电子级5N氮在这里主要贵在露点和残油。固化树脂对水分其实没半导体那么敏感,但残油不行,普通制氮机带油会在零件表面留油膜,影响二次粘接。所以复材固化用氮要么走瓶装高纯氮,要么现场制氮加除油纯化,不能图省事直接接普氮。
采购上看三件事。第一是残氧纯度保证书,5N氮要附露点和氧含量检测。第二是供气方式,大件复材厂用气量不小,现场制氮加纯化比长期瓶供经济,但要保证纯化器维护。第三是合同里写清残油指标,到货用白纸在管路里吹一下看有没有油迹,简单粗暴但有效。
固化度没够,后面还有连锁反应。表面巴氏硬度偏低,零件做表面处理时附着力差,喷漆起皮,二次粘接脱开。有的零件出厂测不出来,装机使用中在湿热环境里慢慢出问题。所以热压罐固化记录里,残氧曲线和温度曲线同等重要,要一起归档。质检抽件测表面硬度,发现偏低,先别急着换树脂,回头查那罐氮气吹扫记录。
复材用量这几年在无人机、新能源车上走量,热压罐排产越来越满。氮气置换时间直接影响一罐零件的节拍,残氧达标快一分钟,整线节拍就松一分钟。把置换流程优化好,比换更贵的气更实在。老线改造先测现有残氧曲线,往往换个好纯化器就能省掉十几分钟吹扫,不必急着上大流量。氮气到货按5N验收,附露点和残油检测,现场制氮机要把除油除水单元一并算进气耗,别只看纯度指标。冬天气源温度低,汽化和纯化效率会变,工艺曲线要按季节复校一次。固化记录里残氧曲线和温度曲线要同时导出,缺一不可,归档保存以备后续追溯。
纽瑞德气体是专业特种气体服务商,主营高纯稀有气体、电子特气、标准混合气、同位素气体,包含氦气、氖气、氙气、六氟化硫等,纯度可达 5N 以上。配备专业检测设备,支持定制配气,可提供充装、危化品配送与技术支持。产品服务半导体、电力、光纤、航天科研等行业,为高端制造提供可靠特种气体配套。致电:17764012828投稿与新闻线索:邮箱:tuijiancn88#163.com(请将#改成@)
特别声明:高纯气体网转载其他网站内容,出于传递更多信息而非盈利之目的,同时并不代表赞成其观点或证实其描述,内容仅供参考。版权归原作者所有,若有侵权,请联系我们删除。