氟利昂发泡剂被逐步淘汰之后,丁烷和戊烷接棒做物理发泡剂,易燃闪点低,挤出车间要做防爆改造。二氧化碳不可燃、价廉,还能和生物降解塑料亲和,这两年成了PLA发泡片材的主流发泡剂。用CO2发泡的餐盒和缓冲包装,废弃后能在堆肥条件下降解,环境负担小。
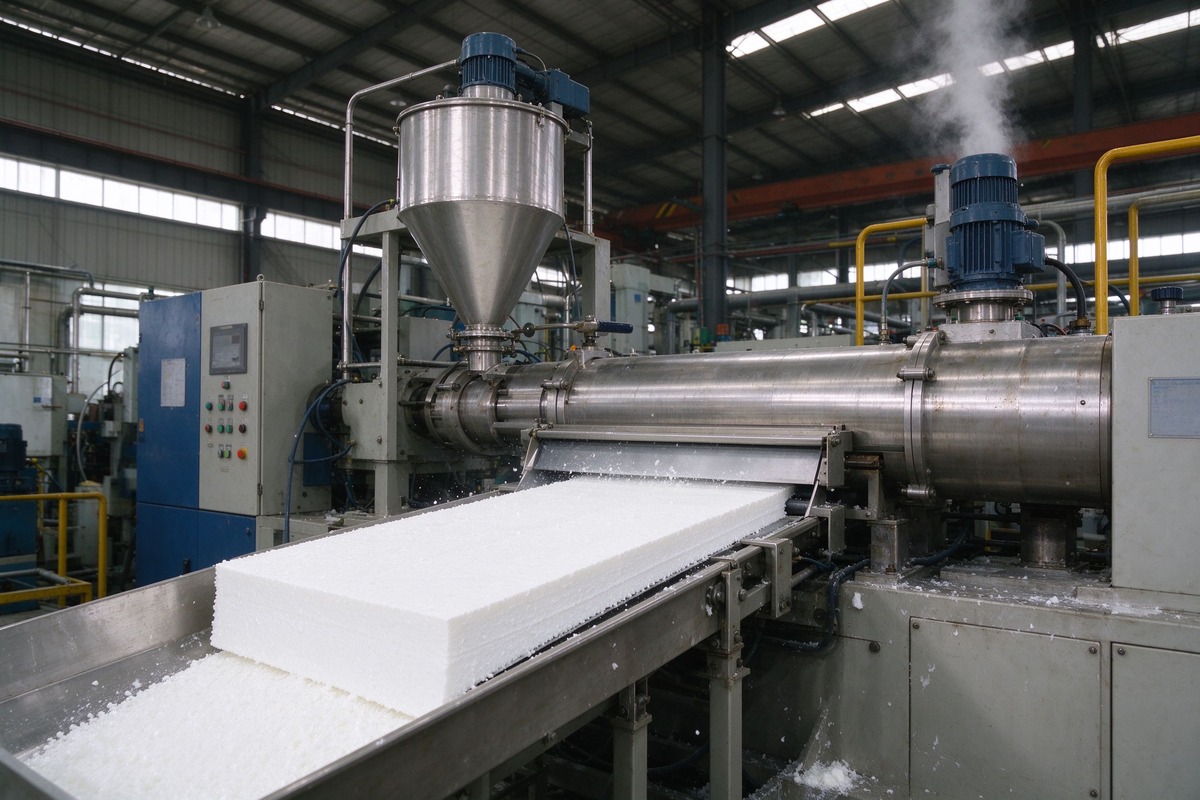
PLA和PBAT熔体强度低,发泡窗口窄。CO2在挤出机里溶解到聚合物熔体中,压力释放时成核发泡。工业上用超临界CO2注入,压力十三到十八兆帕、温度一百到一百二十摄氏度。CO2注入量占聚合物重量的百分之三到五,注少了泡孔发不起来,注多了熔体强度撑不住会并孔。
5N高纯CO2在这里的价值体现在泡孔均匀性上。工业CO2里常见的油分和硫化物会成为异相成核点,让泡孔大小不一。食品接触级发泡片材对CO2纯度要求更严,水分、油分、总硫都要压在ppm级别。5N级CO2水分低于1ppm、油分不可检出、酸度以醋酸计小于2ppm,这样长出来的泡孔孔径可以控制在五十到一百微米,密度做到三十到五十千克每立方米。
挤出工艺参数上,螺杆转速和熔温要和CO2溶解度匹配。PLA熔点一百七十摄氏度左右,发泡段温度降到一百二十摄氏度,让熔体强度上升。机头压力从十五兆帕骤降到常压,CO2迅速成核。模头间隙决定片材厚度,间隙均匀性靠模头加热段控温保证。在线监测泡孔密度用切片显微法,每两小时取样一次。
共混改性是PLA发泡绕不开的环节。纯PLA熔体强度不够,通常掺百分之十到二十的PBAT或者接枝丙烯酸酯,提升泡孔壁延展性。CO2在共混体系里溶解度不同,注气比例要重新标定。有些配方加少量成核剂比如滑石粉,帮泡孔均匀成核。成核剂添加量千分之二到千分之五,太多会让泡孔过密反而变脆。
片材挤出后还要经过压花和冷却。发泡片材出模头后膨胀倍率可达二十到三十倍,这时候泡壁很软,靠三辊压花定型。辊温控制在三十到四十摄氏度,太高泡孔会塌,太低片材表面结皮不均。切线下线后片材裁切成型,做餐盒盖或者缓冲内衬。整个车间不需要防爆,因为CO2不可燃,这是相比丁烷工艺最大的运行成本优势。
下游热成型也有讲究。发泡片材加热到玻璃化转变温度以上,在模具里吸塑成餐盒。加热温度过高泡孔会破裂,过低成型不饱满。因为片材里残留了少量CO2,热成型时温度要比普通聚苯乙烯片材低十度。有些工厂在热成型机旁接一路CO2保护气,防止加热过程中片材表面氧化,这路气用回收CO2即可,不要求5N。边角料破碎后重新挤出造粒,再造粒过程同样通CO2发泡,材料性能损失可控,一般可回用三到四次。
选型和实操上,发泡线用CO2量大,一条中型线月耗液态CO2数吨,厂家都配储罐汽化供气。食品级CO2要符合食品添加剂标准,每批次索取COA报告。管路从储罐到挤出机保温伴热,防止CO2降压结霜堵管。注气泵用高压计量泵,精度百分之二以内。换产时先用纯CO2吹扫管路半小时,把残留熔体和水分赶走。车间通风做好,CO2比空气重,低洼处积聚有窒息风险,报警探头装在地沟和料仓底部。
纽瑞德气体是专业特种气体服务商,主营高纯稀有气体、电子特气、标准混合气、同位素气体,包含氦气、氖气、氙气、六氟化硫等,纯度可达 5N 以上。配备专业检测设备,支持定制配气,可提供充装、危化品配送与技术支持。产品服务半导体、电力、光纤、航天科研等行业,为高端制造提供可靠特种气体配套。致电:17764012828投稿与新闻线索:邮箱:tuijiancn88#163.com(请将#改成@)
特别声明:高纯气体网转载其他网站内容,出于传递更多信息而非盈利之目的,同时并不代表赞成其观点或证实其描述,内容仅供参考。版权归原作者所有,若有侵权,请联系我们删除。