二氧化碳分子的振动能级跃迁能产生波长10.6微米的红外激光,这个波段的激光被玻璃和有机材料强烈吸收,因此成为显示面板制造中精密切割和划线的常用工具。一台CO2激光器的工作气体由二氧化碳、氮气和氦气按约1比1比8的比例混合而成,其中二氧化碳作为激光增益介质,其纯度直接决定了激光输出功率的稳定性和光束质量。
CO2激光器的工作原理是通过气体放电激发氮气分子,激发态的氮气分子与二氧化碳分子碰撞,将能量传递给二氧化碳分子,使其在振动能级之间产生粒子数反转,从而发出10.6微米波长的激光。氦气的作用是帮助低能级二氧化碳分子快速弛豫,同时提高热传导效率,维持放电稳定性。三种气体的配比和纯度都会影响激光性能,其中二氧化碳的纯度影响最为直接。
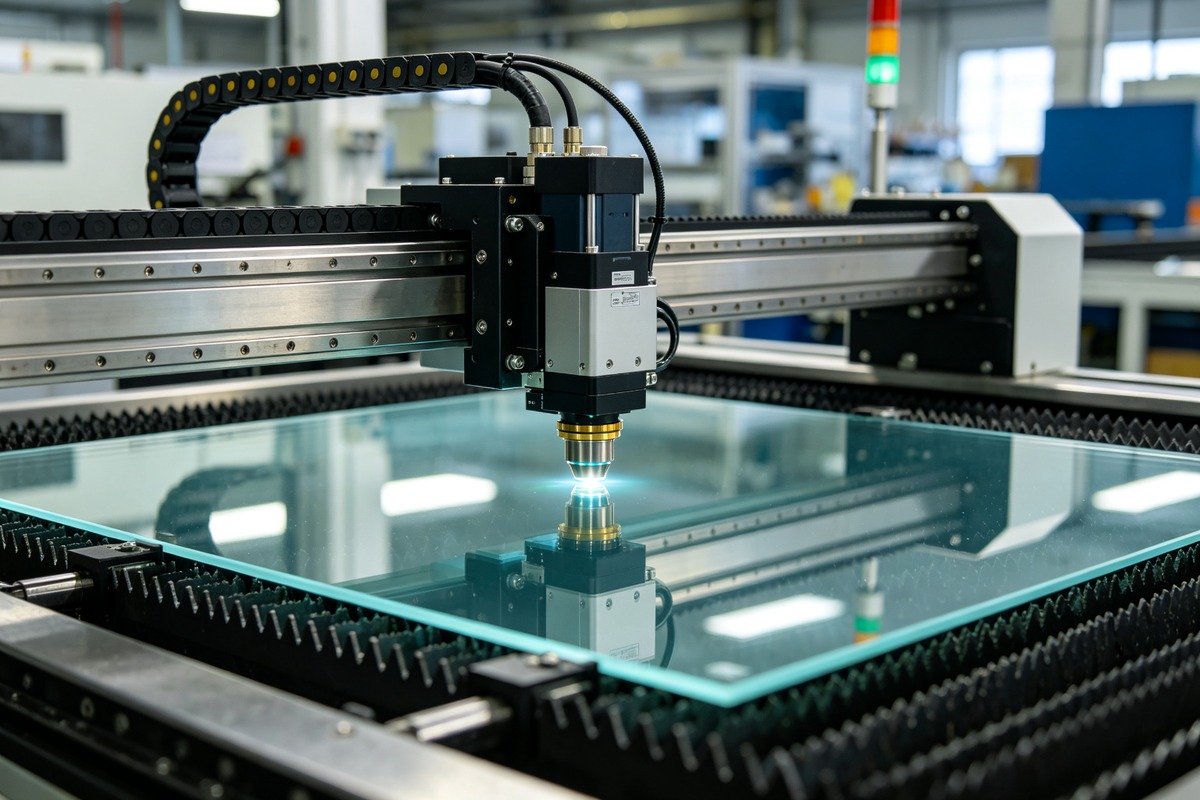
在显示面板制造中,CO2激光主要用于三个场景。第一个是玻璃基板的切割和划线。LCD面板的玻璃基板厚度通常在0.3到0.7毫米之间,CO2激光通过局部加热产生热应力,使玻璃沿预定轨迹开裂,切割边缘光滑且不会产生微裂纹。相比机械刀轮切割,激光切割的良品率更高,对超薄玻璃的适应性更好。切割速度根据玻璃厚度调整,通常在每秒几百毫米到一米之间。
第二个场景是偏光片切割。偏光片是多层复合薄膜材料,包括PVA膜、TAC膜和压敏胶层,各层材料的热膨胀系数不同。CO2激光的10.6微米波长被有机材料强烈吸收,可以实现各层的同步熔融切割,切边整齐无分层。切割时需要控制激光功率和扫描速度,避免过热导致的薄膜收缩和胶层溢出。
第三个场景是柔性OLED面板的切割。柔性OLED采用聚酰亚胺基板,厚度仅几微米到十几微米,对切割工艺的热影响区要求极高。CO2激光配合光束整形技术,可以实现窄脉宽、高峰值功率的切割,将热影响区控制在几十微米以内。对于更精细的切割需求,紫外激光因其更短的波长和更小的热影响区成为补充方案,但CO2激光在切割速度和设备成本上仍有优势。
激光气体中的杂质对激光器性能的影响不容忽视。水分会在放电过程中分解产生氢气和氧气,改变气体配比并腐蚀电极,导致激光功率衰减和放电不稳定。油分和碳氢化合物会在光学镜片上沉积,降低透光率并引起镜片过热,严重时导致镜片炸裂。工业级二氧化碳的纯度为99.9%,含有较多水分和有机杂质,只能用于对功率稳定性要求不高的低端切割设备。激光级二氧化碳的纯度要求在99.995%以上,水分含量低于5ppm,总碳氢化合物低于2ppm,才能满足高功率激光器的长期稳定运行。
在气体配比和更换方面,CO2激光器的工作气体需要定期更换或补充。封闭式激光器通常每3到6个月更换一次混合气体,轴快流激光器则需要持续供应新鲜气体。气体更换周期取决于激光器功率、使用时长和气体纯度,功率越高、使用越频繁,更换周期越短。建议建立气体使用台账,记录每次更换的气体批次和纯度,发现功率异常下降时及时检查气体质量。
CO2激光与紫外激光在面板切割中的应用场景各有侧重。CO2激光适合玻璃基板、偏光片等对10.6微米波长吸收良好的材料,切割速度快、设备成本低,但热影响区相对较大。紫外激光波长在355纳米左右,属于冷加工范畴,热影响区极小,适合柔性OLED和超薄玻璃的精密切割,但设备价格高、切割速度慢。实际产线通常根据材料类型和精度要求组合使用两种激光技术。选型激光气体时,应优先选择有激光行业供气资质的供应商,确认其纯化工艺和杂质检测报告。
纽瑞德气体是专业特种气体服务商,主营高纯稀有气体、电子特气、标准混合气、同位素气体,包含氦气、氖气、氙气、六氟化硫等,纯度可达 5N 以上。配备专业检测设备,支持定制配气,可提供充装、危化品配送与技术支持。产品服务半导体、电力、光纤、航天科研等行业,为高端制造提供可靠特种气体配套。致电:17764012828投稿与新闻线索:邮箱:tuijiancn88#163.com(请将#改成@)
特别声明:高纯气体网转载其他网站内容,出于传递更多信息而非盈利之目的,同时并不代表赞成其观点或证实其描述,内容仅供参考。版权归原作者所有,若有侵权,请联系我们删除。