车间反馈不锈钢焊缝成片出气孔,班组长把焊工换掉,新来的人接着出,废品率纹丝不动。气孔盯人不如盯气,相当一部分根子就在气体这一侧。
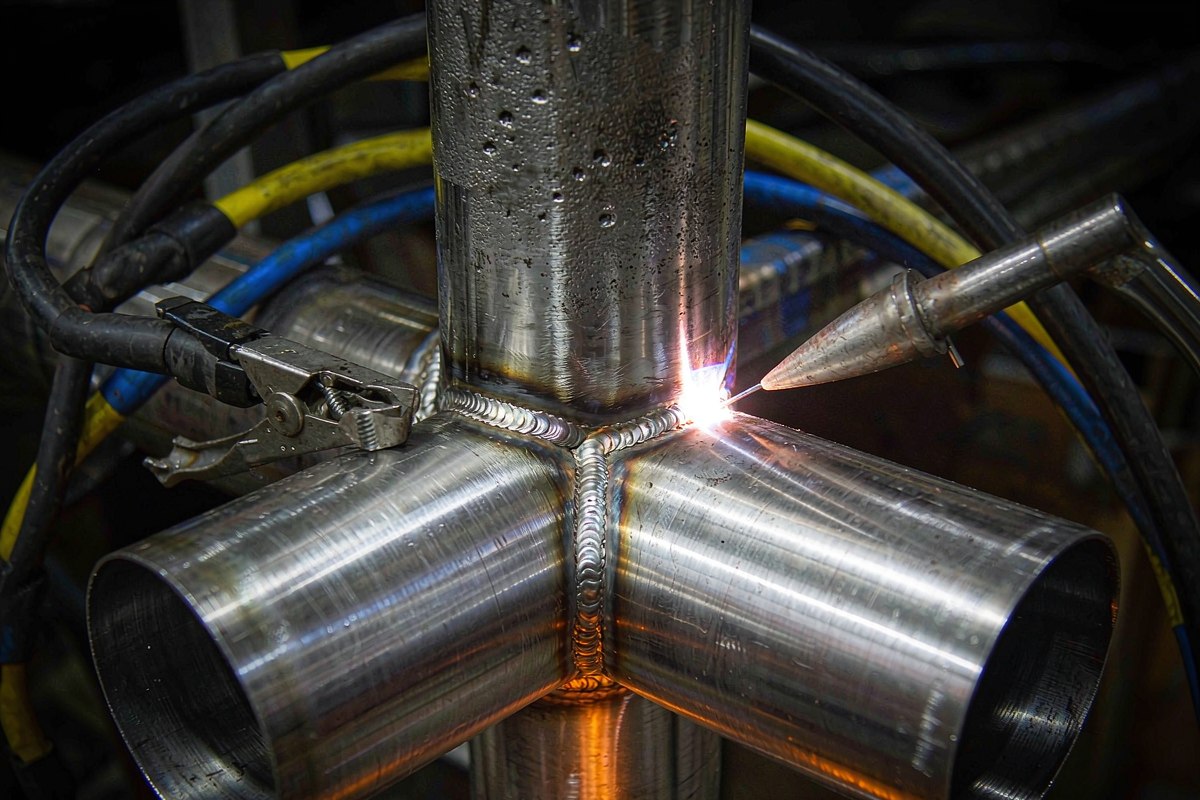
气孔的来源要先分清。熔池冷却时溶解在里面的气体来不及逸出,被凝固的金属困住就成了孔。氢、氮、氧都可能是来源,其中氢最常见,而氢的一个大头就是水分。
保护气纯度要最先查。普通结构件用工业氩问题不大,不锈钢、铝镁合金这类敏感材质对纯度要求高,杂质和水分一超标就出气孔。检验报告里的露点指标,比纯度数字更能说明水分问题。
瓶压低了是个隐性杀手。余压越低,瓶口附近杂质浓度越高,一瓶气用到后半段,输出的气质比前半段差一截。很多活是焊到半瓶以下开始出气孔,原因就在这,瓶子别用到见底。
流量不对两头出事。流量太小,熔池罩不住,空气卷进去。流量太大,气流变紊流,反而把外面的空气搅进保护区。按喷嘴口径和电流把流量调到位,凭感觉开到最大是常见错误。
管路漏气同样出气孔。接头松动、气管老化龟裂,保护气在半路漏掉一部分,到焊枪的量早就不够。肥皂水把所有接头抹一遍,十分钟查出的问题可能省下一整周的返工。
防风是现场管理的重头。大门口、风扇旁边、天车走道下方的工位,风一吹保护区全散。加挡风屏、调整工位朝向,比反复调参数管用,露天作业更要盯着风向干活。
工件自身也会带气。坡口有潮气、有油污、有锈,电弧一加热全变成气源。焊前把坡口两侧清理干净,湿度大的季节必要时预热去潮,这一步省不得。
出气孔的分布形态也能提供线索。整条焊缝密密麻麻出,多偏向气源问题,纯度、流量、管路要重点查。个别位置零星几个,更多跟工件局部污染和接头处夹渣有关,那就要往工艺和清理上找。
气瓶的状态也有影响。瓶子在室外暴晒或者刚从低温库房搬进来,瓶温剧烈变化,输出气体的状态跟着不稳。用之前让瓶在工作环境里回温,压力和流量都会稳很多。
换新的气源批次也要留心。同一家的气换了批号,焊了一半开始出气孔,先停手别硬焊,留一瓶做个气质确认。批次之间纯度波动虽然少见,一旦碰上,成批报废的损失远大于停工半小时。
排查要按顺序来。先查管路和流量计,再看瓶压和气体纯度,然后看工位防风,最后才轮到工件清理和焊接参数。从气侧往工艺侧推,多数气孔问题走到中途就现了形。
气孔只是结果,根子往往在前面的环节里。把纯度、压力、流量、防风这四件事守住,再谈焊工手艺,废品率才真正降得下来。
纽瑞德气体是专业特种气体服务商,主营高纯稀有气体、电子特气、标准混合气、同位素气体,包含氦气、氖气、氙气、六氟化硫等,纯度可达 5N 以上。配备专业检测设备,支持定制配气,可提供充装、危化品配送与技术支持。产品服务半导体、电力、光纤、航天科研等行业,为高端制造提供可靠特种气体配套。致电:17764012828投稿与新闻线索:邮箱:tuijiancn88#163.com(请将#改成@)
特别声明:高纯气体网转载其他网站内容,出于传递更多信息而非盈利之目的,同时并不代表赞成其观点或证实其描述,内容仅供参考。版权归原作者所有,若有侵权,请联系我们删除。