金属3D打印能不能打出合格件,很大一块功夫下在粉末上。粉末球形度不够,铺粉辊一走就卡;氧含量超标,打印件脆性上来,疲劳寿命跟着打折。气雾化制粉这道工序,是把真空熔炼出来的金属液流用高速气流打散成细小液滴,再快速凝固成球形粉。这中间用什么气、压多高、怎么保护,决定一炉粉能不能用。
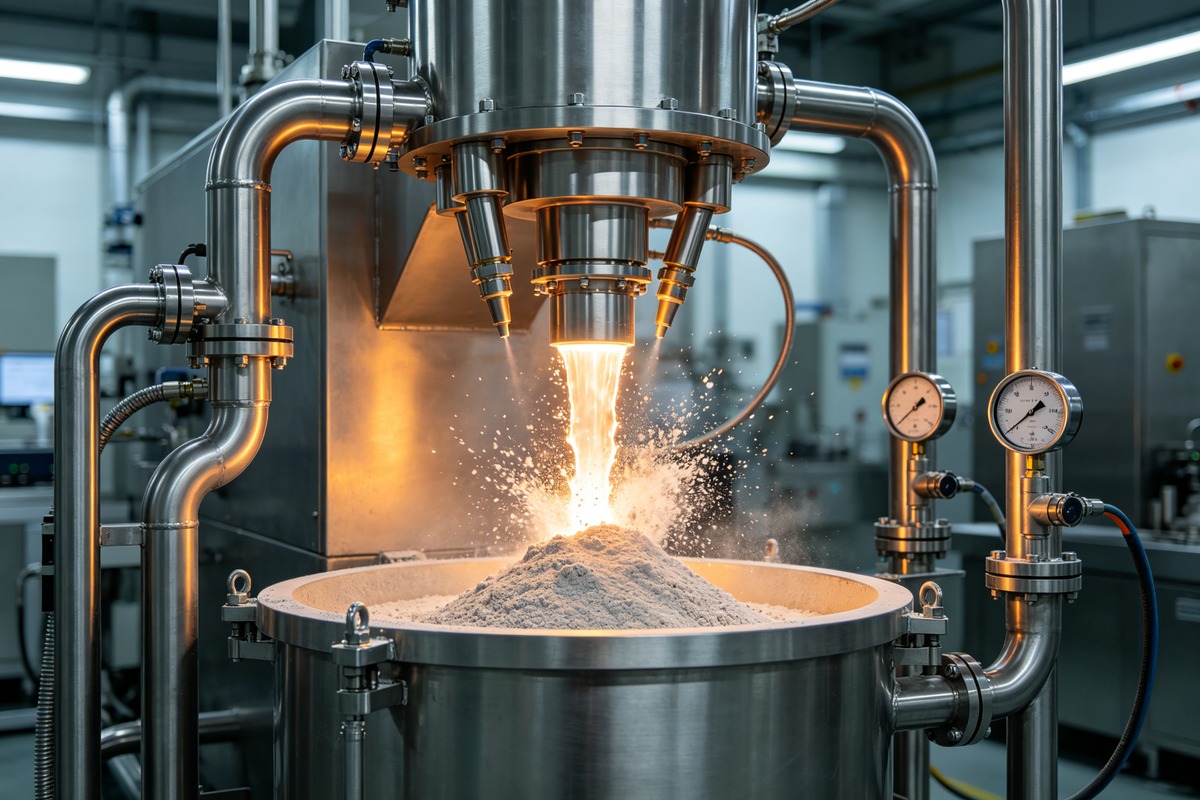
雾化喷嘴对准中间落下的金属液流,高压气体从环缝喷出,速度可以超过声速。液流被剪碎成微米级液滴,表面张力把它拉成球,飞行过程中冷却固化。常用雾化介质是氩气,也有产线用高纯二氧化碳,不同合金各有取舍。钛合金和高温合金活性高,见氧就反应,必须用氩气全程惰性保护。一些不锈钢和工具钢体系,二氧化碳雾化成本更低,其反应性带来的表面轻微影响靠后续工序补回来,经济性上更划算。
雾化压力一般开在2到8兆帕。压力低了,液滴打不碎,粗粉多,15到53微米这个3D打印主流粒度区间的收率上不去。压力过高,细粉偏多,卫星粉和空心粉比例上升,粉末流动性反而变差。做钛合金TC4和Inconel 718,压力通常卡在3到5兆帕,再搭配合适的熔炼过热度和导流嘴口径,才能把细粉收率做上去。
氧含量是这类粉末的硬指标,一般要求控制在500ppm以内。问题往往不出在雾化瞬间,而出在前后两段。熔炼时炉膛置换不彻底,残留氧会溶进熔体;雾化室排气不顺,冷下来的粉末还在跟残余氧接触。规范做法是熔炼前抽真空再回填氩气,雾化全程维持微正压,出料和筛分都在手套箱或惰性气氛下转料。高纯二氧化碳用在某些体系时,要留意高温下的分解倾向,喷嘴附近温度过高会出现局部增氧,工艺窗口得靠现场试验摸准。
球形度靠工艺也靠设备。紧装的喷嘴环缝、均匀的气流分布、合适的过热度,出来的粉更接近正球。筛分之后还要做无基金属和空心粉检测,必要时加一道气流分级。采购这类气体,纯度至少到4N以上,露点控制在零下40摄氏度以下,含水量高的氩气在雾化室遇到高温金属,等于悄悄往里添氧。
实际生产中,粉末出问题先别急着换气体。卫星粉多,往往是雾化压力和过热度没匹配好,细液滴在飞行中撞上大液滴粘住了。空心粉多,说明喷嘴环缝有气流紊乱,把气体卷进液滴内部。氧含量突然升高,先查熔炼炉膛的真空度和回填氩气的纯度,再查雾化室密封。把这几个排查顺序理清楚,气体供应商到场之前,产线自己就能缩小问题范围。
每批粉出厂前都要过粒度分布、松装密度、氧含量三项。粒度分布的取样位置也有讲究,从筛分出料口取和从料桶底部取,结果能差出几个百分点,验收时固定取样点和取样量,数据才可比。气体到货验收也要留痕,每瓶高纯氩气或二氧化碳入厂测一次露点和纯度,不合格的瓶隔离不用。制粉车间对气体纯度的容错很低,一瓶气差一个级别,影响的可能是整批粉末的氧含量复测。选供应商时不光看报价,还要看其批次稳定性和现场换瓶响应速度,中途断气损失的是整炉熔体。
纽瑞德气体是专业特种气体服务商,主营高纯稀有气体、电子特气、标准混合气、同位素气体,包含氦气、氖气、氙气、六氟化硫等,纯度可达 5N 以上。配备专业检测设备,支持定制配气,可提供充装、危化品配送与技术支持。产品服务半导体、电力、光纤、航天科研等行业,为高端制造提供可靠特种气体配套。致电:17764012828投稿与新闻线索:邮箱:tuijiancn88#163.com(请将#改成@)
特别声明:高纯气体网转载其他网站内容,出于传递更多信息而非盈利之目的,同时并不代表赞成其观点或证实其描述,内容仅供参考。版权归原作者所有,若有侵权,请联系我们删除。